5 designfeil som koster deg tid og penger
Du har lastet opp filen din. Tilbudet ser rimelig ut. Leveringen er i tide. Likevel er ikke delen riktig – den er sprø akkurat der den skal tåle belastningen, overflaten er ujevn på feil sted, eller monteringen passer ikke.
Problemet oppsto ikke i produksjonen. Det oppsto i CAD.
3D-utskrift gir utrolig frihet til å lage former som er umulige med tradisjonell produksjon – men den friheten krever at du designer med prosessen i tankene. Det kalles DFAM: Design for additiv produksjon. Og det er et av stedene hvor vi i TOP3D ser den største forskjellen mellom ordrer som fungerer med en gang og de som krever tre iterasjoner.
Her er de fem vanligste feilene vi støter på.
1. Du designer som om det var CNC-fresing
Den vanligste fellen. Du tegner en blokk med hull, flenser og avfasninger – fordi det er slik du tenker i subtraktiv produksjon. Men 3D-printing bygger lag for lag, og den logikken lar deg gjøre ting CNC aldri kan: interne kanaler, organiske former, integrerte strukturer.
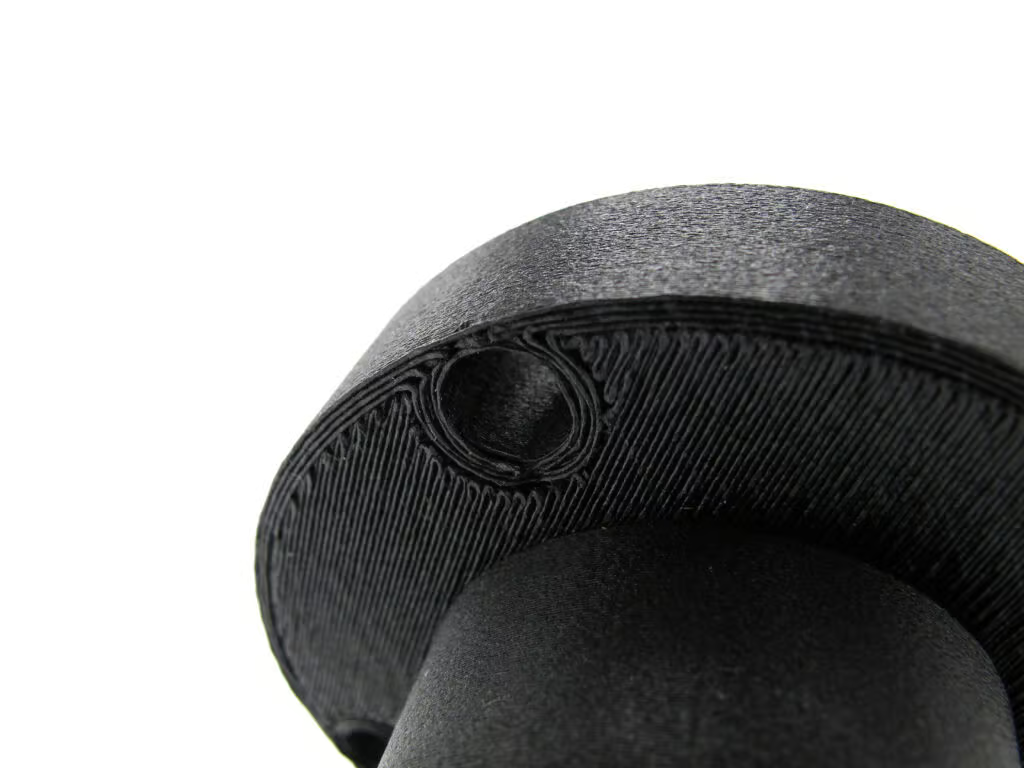
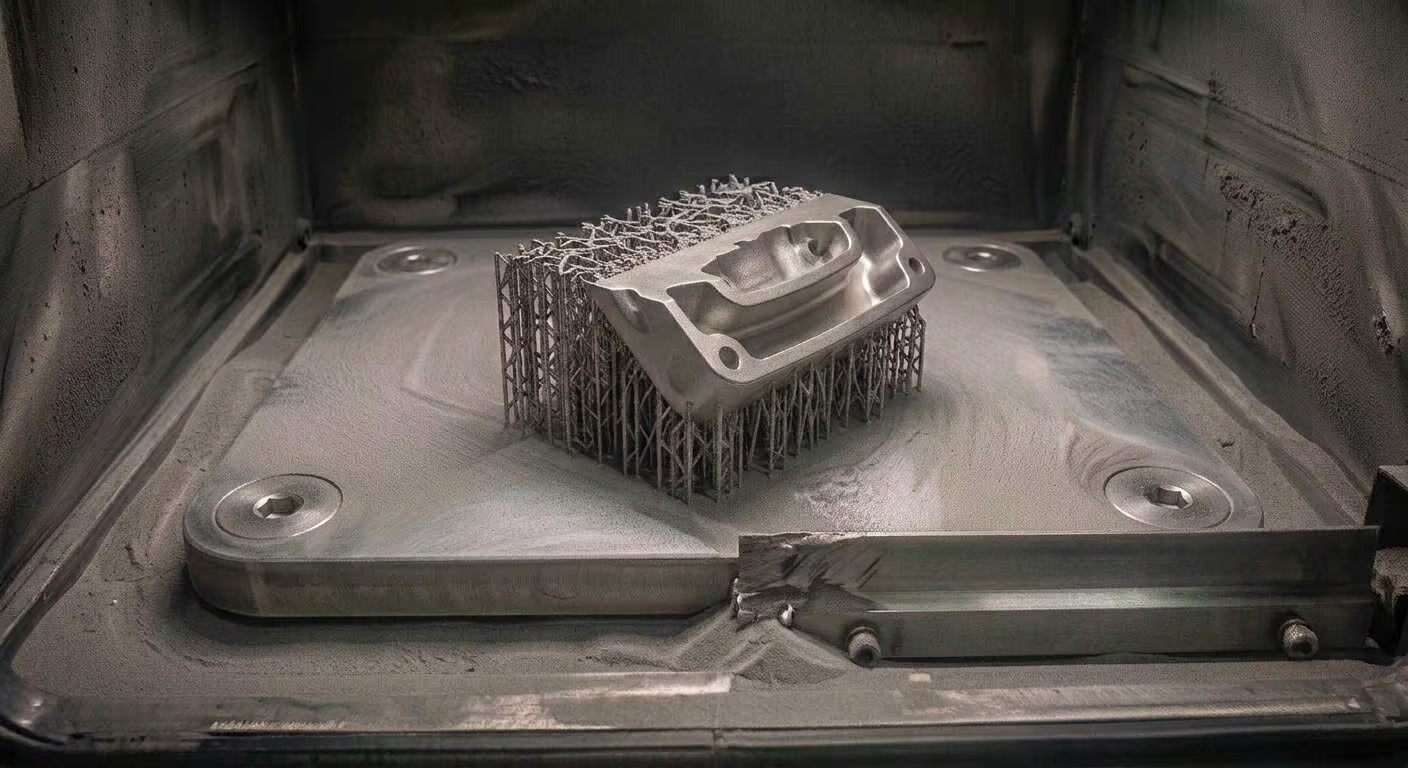
Hva du skal gjøre i stedet: Spør deg selv ”hva er minimumsmengden materiale som vil oppfylle kravene?” Gitterstrukturer, hule vegger og topologioptimalisering er dine venner. En titan DMLS-del trenger ikke å være massiv for å være sterk.
2. Veggtykkelsen er feil for prosessen
Enhver prosess har en minimumsgrense. Hvis du bryter den – enten for tynn eller for tykk på feil sted – vil du enten ende opp med en del som kollapser under utskrift, eller en som er unødvendig tung og dyr.
Tommelfingerregler:
-
- FDM: min. 1,0 mm (avhenger av dysediameter)
-
- SLA: min. 0,5 mm (men følsom for geometri)
-
- DMLS: min. 0,6 mm (avhengig av materiale)
Hva du skal gjøre i stedet: Sjekk alltid prosessspesifikasjonene før du låser geometrien. Usikker? Kontakt oss i dag før du finjusterer modellen – hjelper vi deg med å velge riktig prosess basert på dine krav.
3. Støttestrukturer er en ettertanke
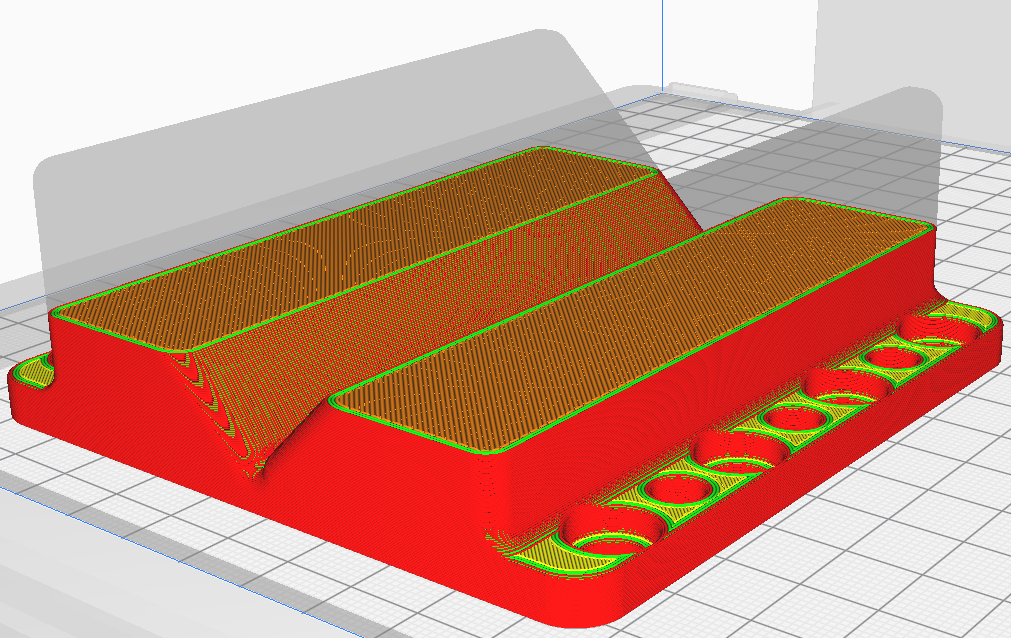
I FDM, SLA og DMLS er støttestrukturer nødvendige for overheng og frie overflater. Problemet oppstår når man designer uten å tenke på hvor støttene vil ende opp – de etterlater merker, krever manuell fjerning og kan skade overflater som er ment å være funksjonelle eller estetiske.
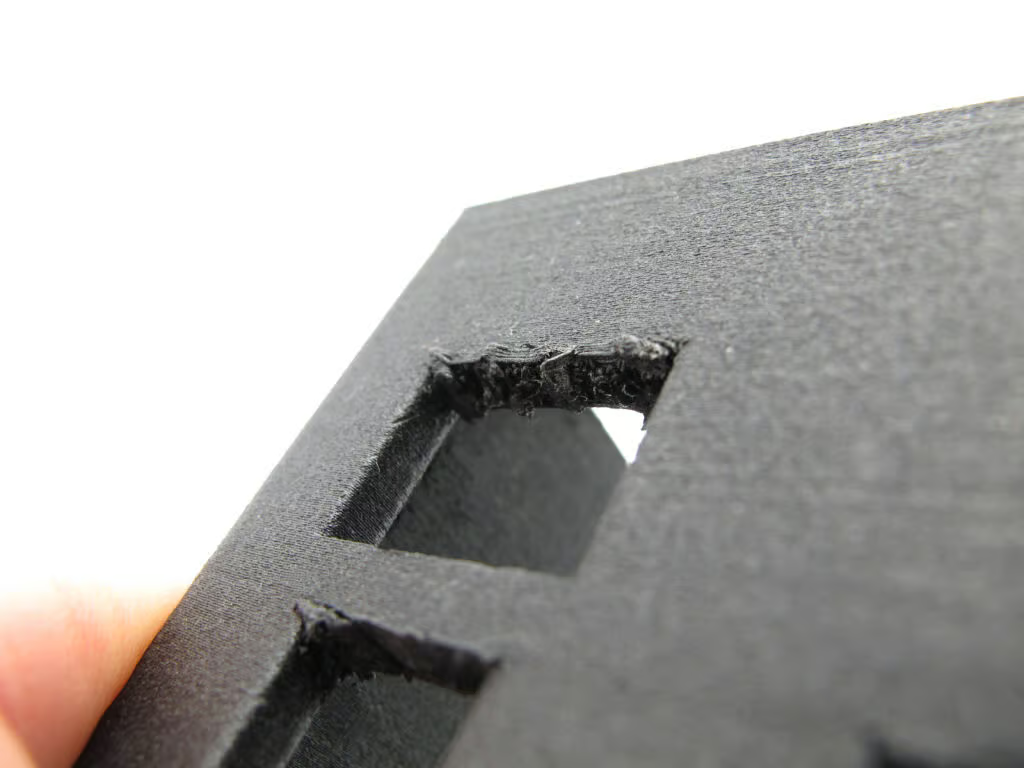
Hva du skal gjøre i stedet: Orienter delen din med de kritiske flatene vendt oppover eller vertikalt. Design med avfasninger (ca. 45°) i stedet for horisontale overheng. Send oss gjerne et tidlig utkast – vi går gjennom utskriftsretningen med deg. før produksjon og påpeker hvis vi ser noe som kan forårsake problemer.
4. Toleranser kopieres fra en tegning for tradisjonell produksjon
En tradisjonelt produsert del og en 3D-printet del har helt forskjellige toleranser. Hvis du spesifiserer ±0,05 mm på et akselhull i en SLS-del uten å sjekke med oss, vil du bli skuffet – SLS og MJF gir vanligvis ±0,1 til ±0,3 mm i standardmodus.
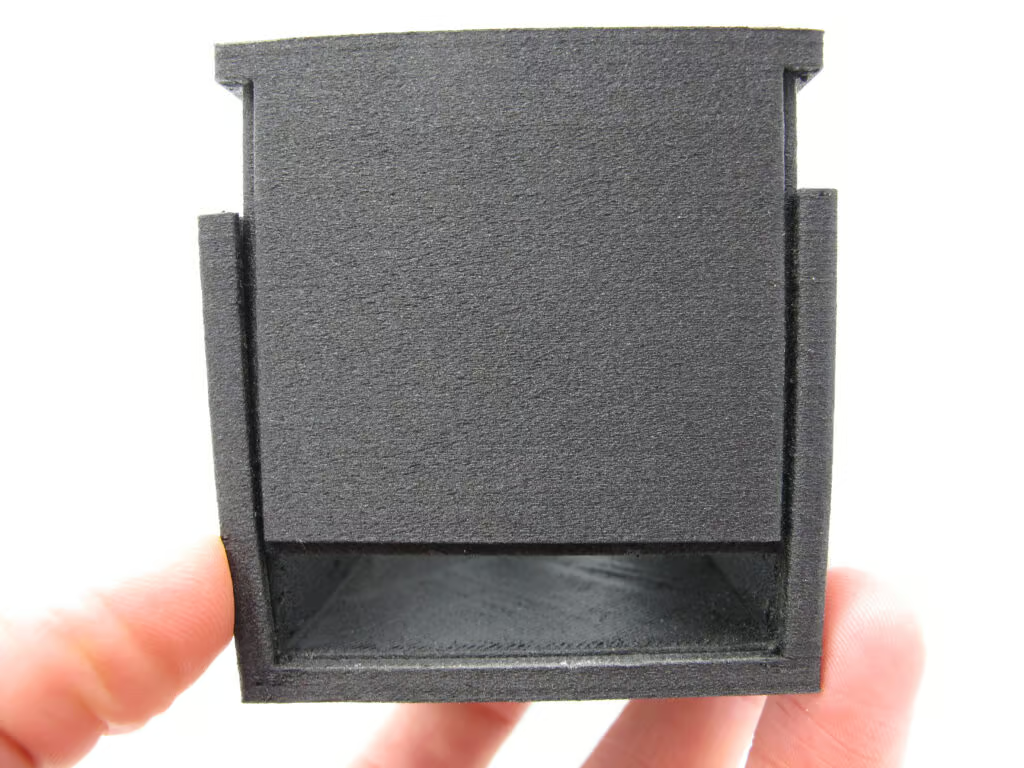
Hva du skal gjøre i stedet: Tilpass toleransekravene til prosessen, eller velg en prosess basert på dine toleransekrav. Generelt gir DMLS i metall og SLA i harpiks den beste dimensjonsnøyaktigheten, mens FDM og SLS er bedre egnet når toleransene er løsere. Hvis du er usikker på hva som er rimelig for din applikasjon – spør oss, dette er den typen spørsmål vi gjerne hjelper med før produksjon.
5. Du har ikke tenkt på overflatebehandling
3D-printede deler har ikke alltid en glatt overflate. FDM har synlige lag. SLS og MJF har en porøs, kornete overflate. Hvis delen din skal være synlig, malt, limt eller festet mot en tetning, må du planlegge overflatebehandlingen og noen ganger utskriftsretningen allerede i designfasen.
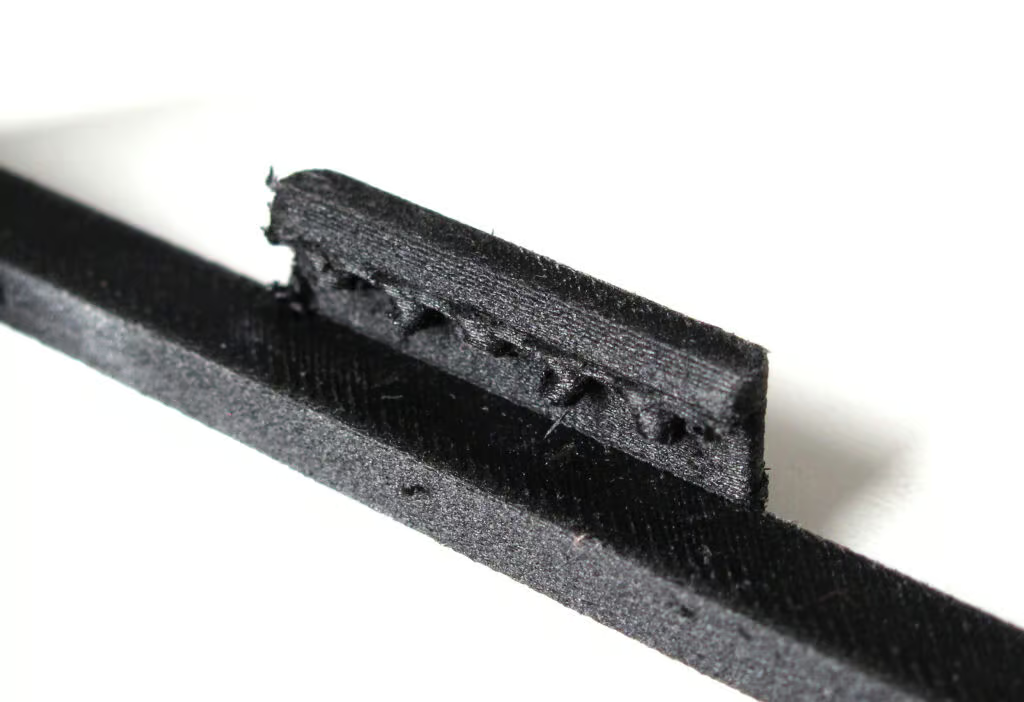
Hva du skal gjøre i stedet: Bestem hvilke overflater som er kritiske (funksjonelle, estetiske, forseglede) og kommuniser dette til oss i bestillingen din, eller ha en dialog med oss på forhånd. Vi kan tromle, slipe, dampglatte, grunne og lakkere – men vi må vite hva du trenger.
Sammendrag: design med prosessen, ikke til tross for den
CNC-tenkning
Konsekvens: Unødvendig vekt og kostnad.
Løsning: Optimaliser topologien og bruk gitterstrukturer for kun å ha materiale der det faktisk trengs.
Feil veggtykkelse
Konsekvens: Ødelagt del eller omarbeiding.
Handling: Sjekk prosessspesifikasjonene på forhånd – hver prosess har sine egne minimumsvegger.
Støtte som en ettertanke
Konsekvens: Skadede overflater og ekstra tid.
Tiltak: Vurder orientering tidlig i designet og unngå horisontale overheng.
Kopierte toleranser
Konsekvens: Monteringen fungerer ikke.
Tiltak: Juster toleransekravene per prosess – spør oss hvis du er usikker.
Ingen overflateplan
Konsekvens: Feil finish og ekstra kostnad.
Tiltak: Spesifiser kritiske områder allerede i bestillingen, slik at vi vet hva vi skal prioritere.
Vi gjennomgår manuelt alle filer hos TOP3D før vi starter produksjonen, selv når du bestill 3D-utskrifter i vårt nettbaserte verktøy. Hvis vi ser et potensielt problem, kontakter vi deg før vi setter i gang. Det koster oss litt tid, men det sparer deg for en iterasjon.
Ønsker du tilbakemeldinger på designet på filen din? Send den til oss, så gir vi deg beskjed hvis vi ser noe du bør justere.