5 designfejl, der koster dig tid og penge
Du har uploadet din fil. Tilbuddet ser rimeligt ud. Leveringen er til tiden. Og alligevel er delen ikke korrekt – den er skrøbelig lige der, hvor den skal bære belastningen, overfladen er ujævn på det forkerte sted, eller samlingen passer ikke.
Problemet opstod ikke i produktionen. Det opstod i CAD.
3D print giver en fantastisk frihed til at skabe former, der er umulige med traditionel fremstilling – men den frihed kræver, at du designer med processen i tankerne. Det kaldes DFAM: Design til additiv fremstilling. Og det er et af de steder, hvor vi hos TOP3D ser den største forskel mellem ordrer, der virker med det samme, og dem, der kræver tre iterationer.
Her er de fem mest almindelige fejl, vi støder på.
1. Du designer, som om det var CNC-fræsning
Den mest almindelige fælde. Du tegner en blok med huller, flanger og affasninger – fordi det er sådan, man tænker i subtraktiv fremstilling. Men 3D-printning bygger lag for lag, og den logik lader dig gøre ting, som CNC aldrig kan: interne kanaler, organiske former, integrerede strukturer.
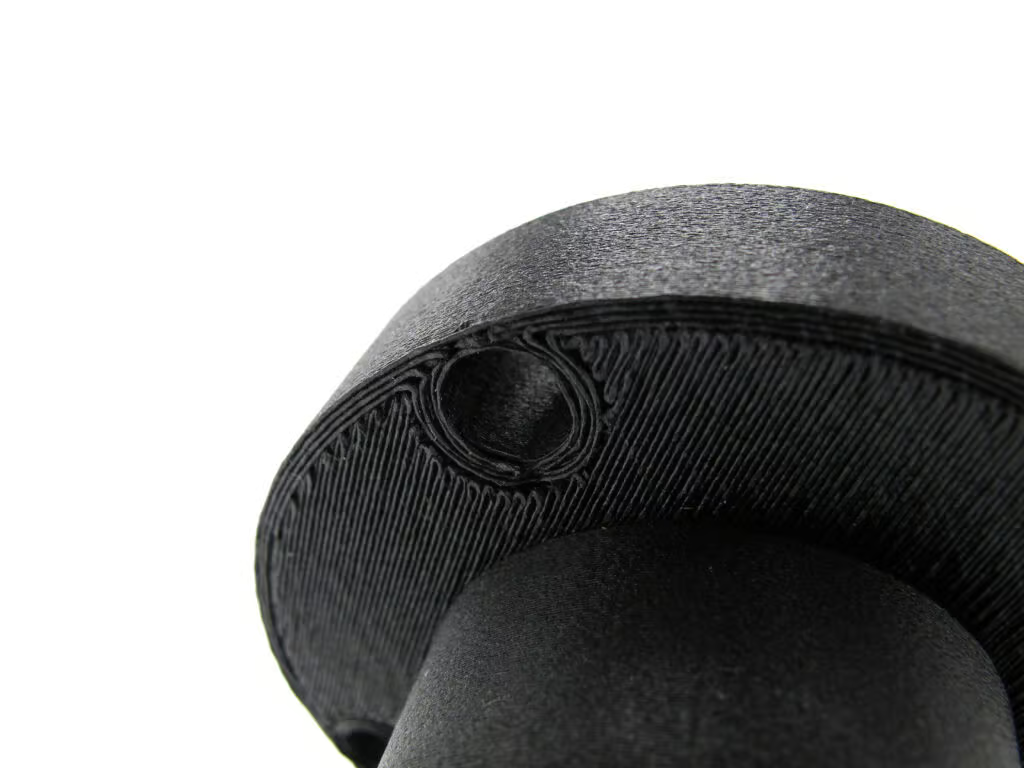
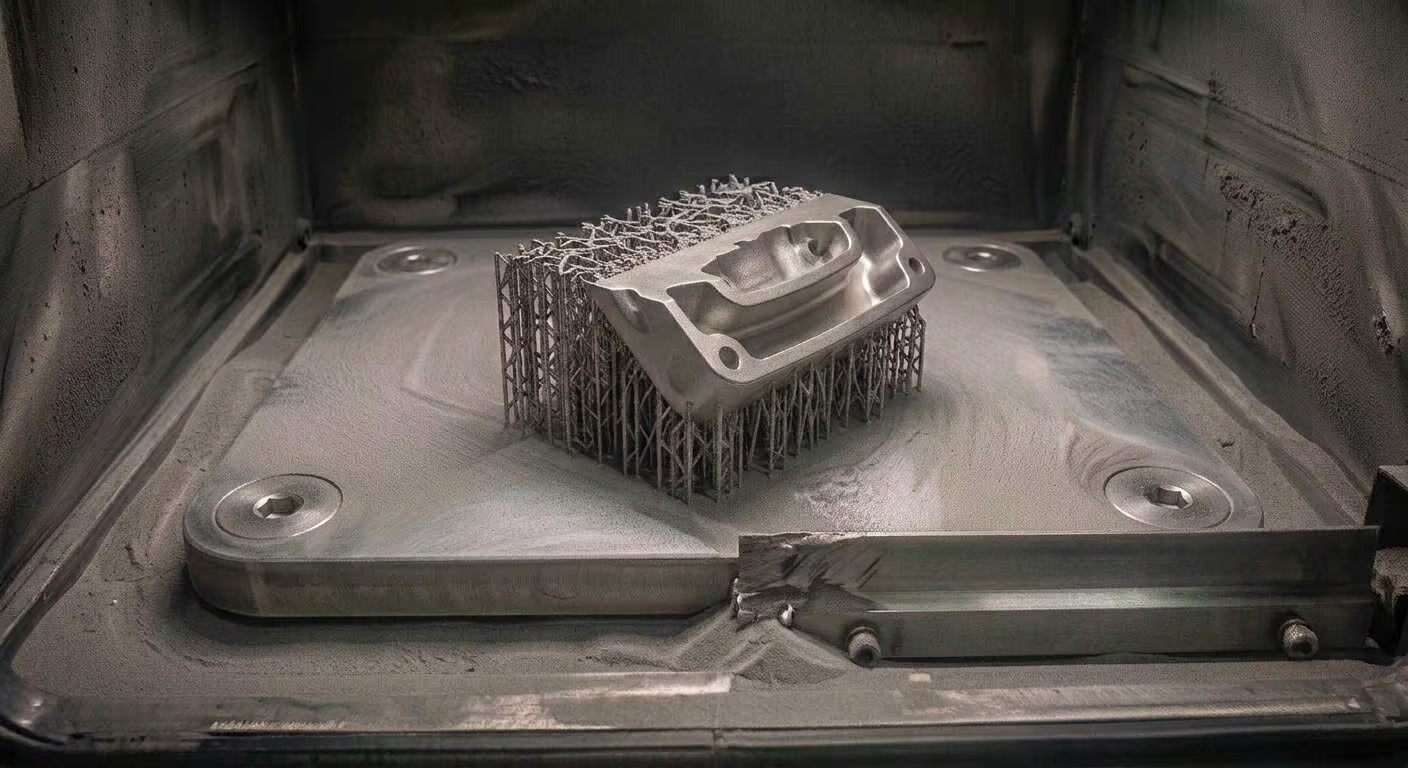
Hvad skal man gøre i stedet: Spørg dig selv: ”Hvad er den mindste mængde materiale, der opfylder kravene?” Gitterstrukturer, hule vægge og topologioptimering er dine venner. En titanium DMLS-del behøver ikke at være massiv for at være stærk.
2. Vægtykkelsen er forkert til processen
Enhver proces har en minimumsgrænse. Hvis du overtræder den – enten for tynd eller for tyk på det forkerte sted – ender du enten med en del, der kollapser under printning, eller en, der er unødvendigt tung og dyr.
Tommelfingerregler:
-
- FDM: min. 1,0 mm (afhænger af dysediameter)
-
- SLA: min. 0,5 mm (men følsom over for geometri)
-
- DMLS: min. 0,6 mm (materialeafhængig)
Hvad skal man gøre i stedet: Kontrollér altid processpecifikationerne, før du låser geometrien. Er du usikker? Kontakt os før du forfiner modellen — hjælper vi dig med at vælge den rigtige proces baseret på dine krav.
3. Støttestrukturer er en eftertanke
I FDM, SLA og DMLS er der behov for støttekonstruktioner til udhæng og frie overflader. Problemet opstår, når man designer uden at tænke over, hvor støtterne ender – de efterlader mærker, kræver manuel fjernelse og kan beskadige overflader, der er beregnet til at være funktionelle eller æstetiske.
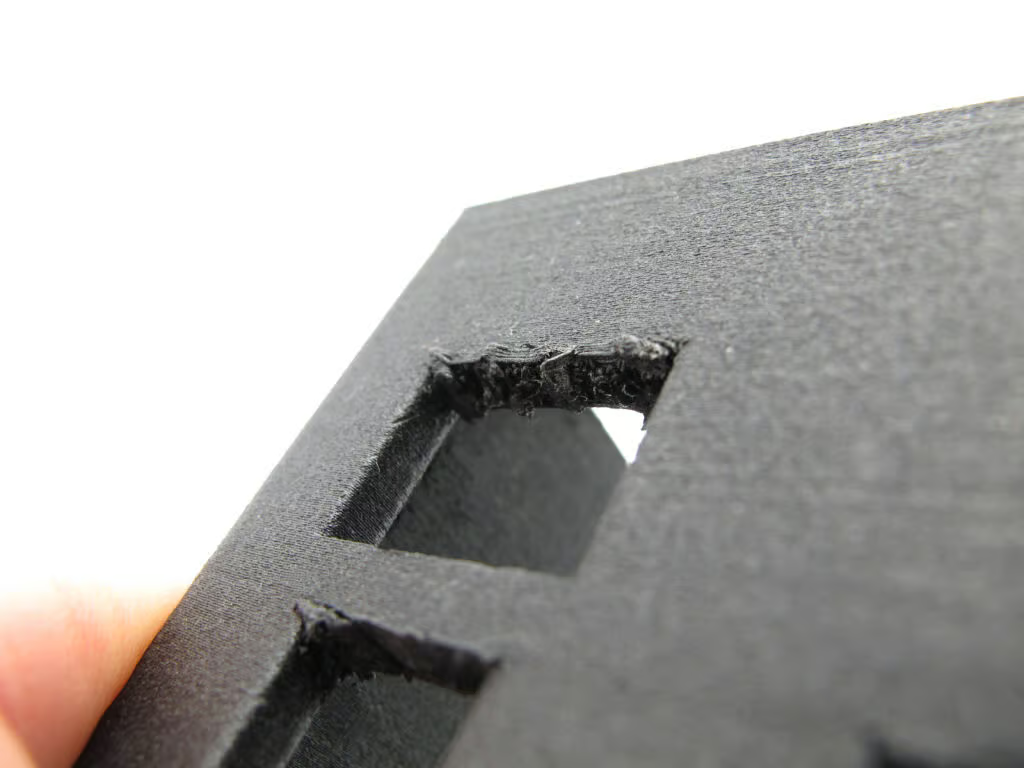
Hvad skal man gøre i stedet: Orienter din del med de kritiske overflader opad eller lodret. Design med affasninger (ca. 45°) i stedet for vandrette udhæng. Du er velkommen til at sende os et tidligt udkast – vi gennemgår printretningen med dig. før produktion og påpeger, hvis vi ser noget, der kan forårsage problemer.
4. Tolerancer kopieres fra en tegning til traditionel fremstilling
En traditionelt fremstillet del og en 3D-printet del har helt forskellige tolerancer. Hvis du specificerer ±0,05 mm på et akselhul i en SLS-del uden at tjekke med os, vil du blive skuffet – SLS og MJF leverer typisk ±0,1 til ±0,3 mm i standardtilstand.
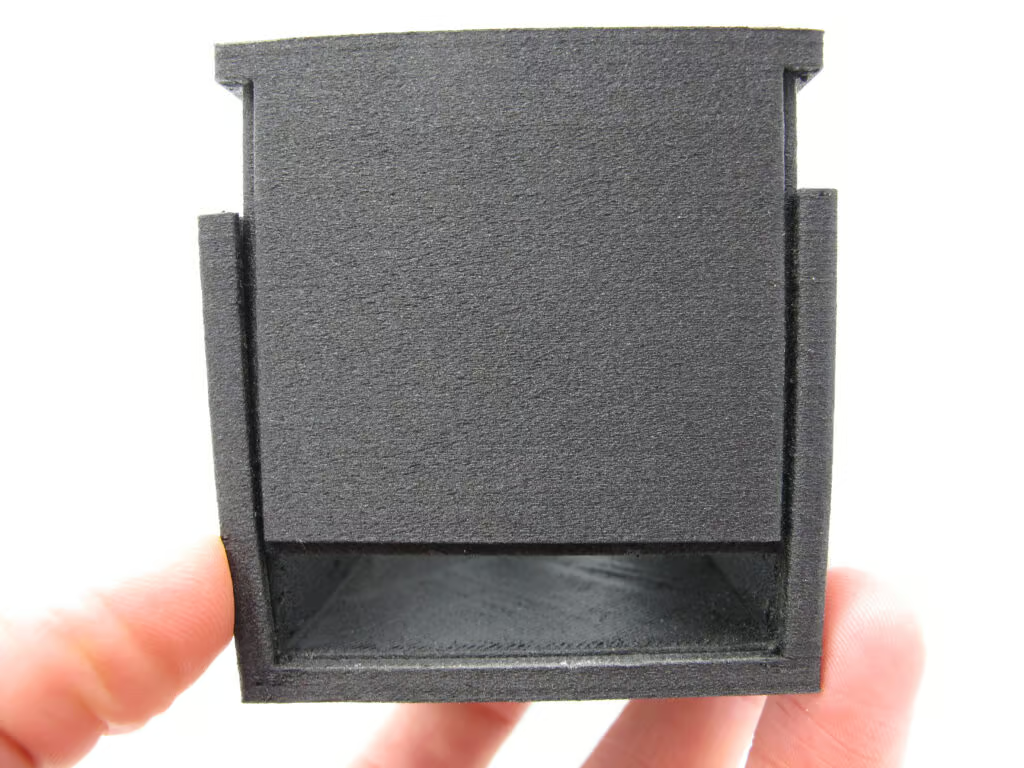
Hvad skal man gøre i stedet: Tilpas tolerancekravene til processen, eller vælg en proces baseret på dine tolerancekrav. Generelt giver DMLS i metal og SLA i harpiks den bedste dimensionsnøjagtighed, mens FDM og SLS er bedre egnede, når tolerancerne er løsere. Hvis du er usikker på, hvad der er rimeligt for din applikation, så spørg os. Det er disse typer spørgsmål, vi gerne hjælper med inden produktion.
5. Du har ikke tænkt på overfladebehandling
3D-printede dele har ikke altid en glat overflade. FDM har synlige lag. SLS og MJF har en porøs, kornet overflade. Hvis din del skal være synlig, malet, limet eller monteret mod en forsegling, skal du planlægge overfladebehandlingen og nogle gange printretningen allerede i designfasen.
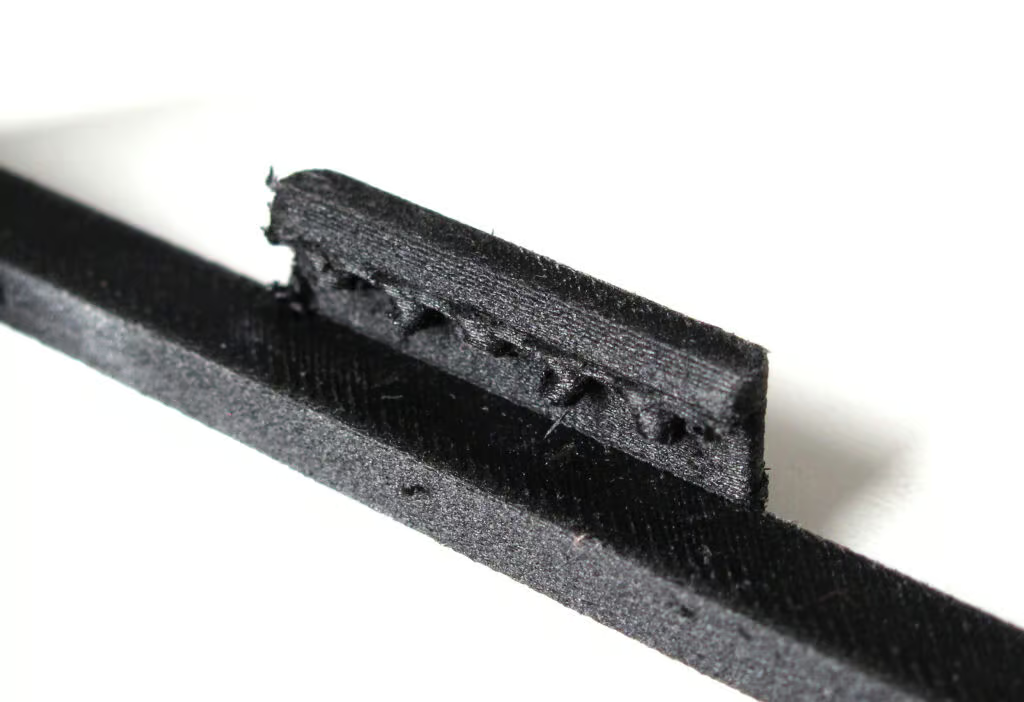
Hvad skal man gøre i stedet: Bestem hvilke overflader der er kritiske (funktionelle, æstetiske, forseglede) og kommuniker dette til os i din ordre, eller tag en dialog med os på forhånd. Vi kan tromle, slibe, dampglatte, grunde og lakere – men vi skal vide, hvad du har brug for.
Resumé: design med processen, ikke på trods af den
CNC-tænkning
Konsekvens: Unødvendig vægt og omkostninger.
Løsning: Optimer topologien og brug gitterstrukturer til kun at have materiale, hvor det rent faktisk er nødvendigt.
Forkert vægtykkelse
Konsekvens: Beskadiget del eller omarbejde.
Handling: Kontrollér processpecifikationerne på forhånd — hver proces har sine egne minimumsgrænser.
Støtte som en eftertanke
Konsekvens: Beskadigede overflader og ekstra tid.
Handling: Overvej orientering tidligt i designet og undgå vandrette udhæng.
Kopierede tolerancer
Konsekvens: Samlingen virker ikke.
Handling: Juster tolerancekravene pr. proces — spørg os, hvis du er i tvivl.
Intet overfladeplan
Konsekvens: Forkert finish og ekstra omkostninger.
Handling: Angiv kritiske områder allerede i ordren, så vi ved, hvad vi skal prioritere.
Vi gennemgår manuelt alle filer hos TOP3D, før vi starter produktionen, selv når du bestil 3D-print i vores onlineværktøj. Hvis vi ser et potentielt problem, kontakter vi dig, inden vi kører. Det koster os lidt tid, men det sparer dig en iteration.
Ønsker du feedback på designet af din fil? Send den til os, så giver vi dig besked, hvis vi ser noget, du bør justere.